
Vacuometro a membrana di capacità vs manometro Pirani
numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-09-29 Origine:motorizzato
Negli ambienti del vuoto critici per i processi, la scelta della tecnologia di misurazione della pressione sbagliata porta a gravi perdite di batch. Compromette la qualità del film sottile e provoca inutili tempi di inattività delle apparecchiature. Gli ingegneri affrontano costantemente questa realtà quando allestiscono complesse camere a vuoto. Sebbene entrambi i tipi di manometro funzionino nell"intervallo di vuoto da approssimativo a medio, rappresentano approcci completamente diversi alla misurazione della pressione. I sistemi di forza fisica diretta si comportano in modo radicalmente diverso rispetto ai sensori di conducibilità termica indiretta. L’incomprensione di questi meccanismi fondamentali spesso fa deragliare operazioni di produzione altamente delicate. Questa guida elimina le affermazioni di marketing standard per fornire un confronto tecnico rigoroso e incentrato sull"ingegneria. Imparerai come specificare l"esatto sensore richiesto in base alle tue esigenze di precisione e alle composizioni operative dei gas.
Punti chiave
Principio di misurazione: i misuratori a membrana capacitiva misurano la pressione assoluta, indipendente dal gas, tramite la deflessione fisica della membrana; I manometri Pirani misurano la pressione indiretta in base alla conducibilità termica del gas.
Precisione del processo: un vacuometro manometro capacitivo offre una precisione senza precedenti (spesso <0,5% della lettura) per processi critici, mentre un vacuometro Pirani fornisce una visibilità più ampia con una precisione di base inferiore (tipicamente 10-20%).
Costo e capacità: i misuratori Pirani offrono una soluzione altamente conveniente per il monitoraggio generale della linea principale, mentre i misuratori di capacità richiedono un investimento iniziale più elevato giustificato da rigorosi requisiti di conformità e controllo del processo.
Differenze fondamentali nelle tecnologie di misurazione
Misurazione diretta: misuratori a membrana di capacità (CDG)
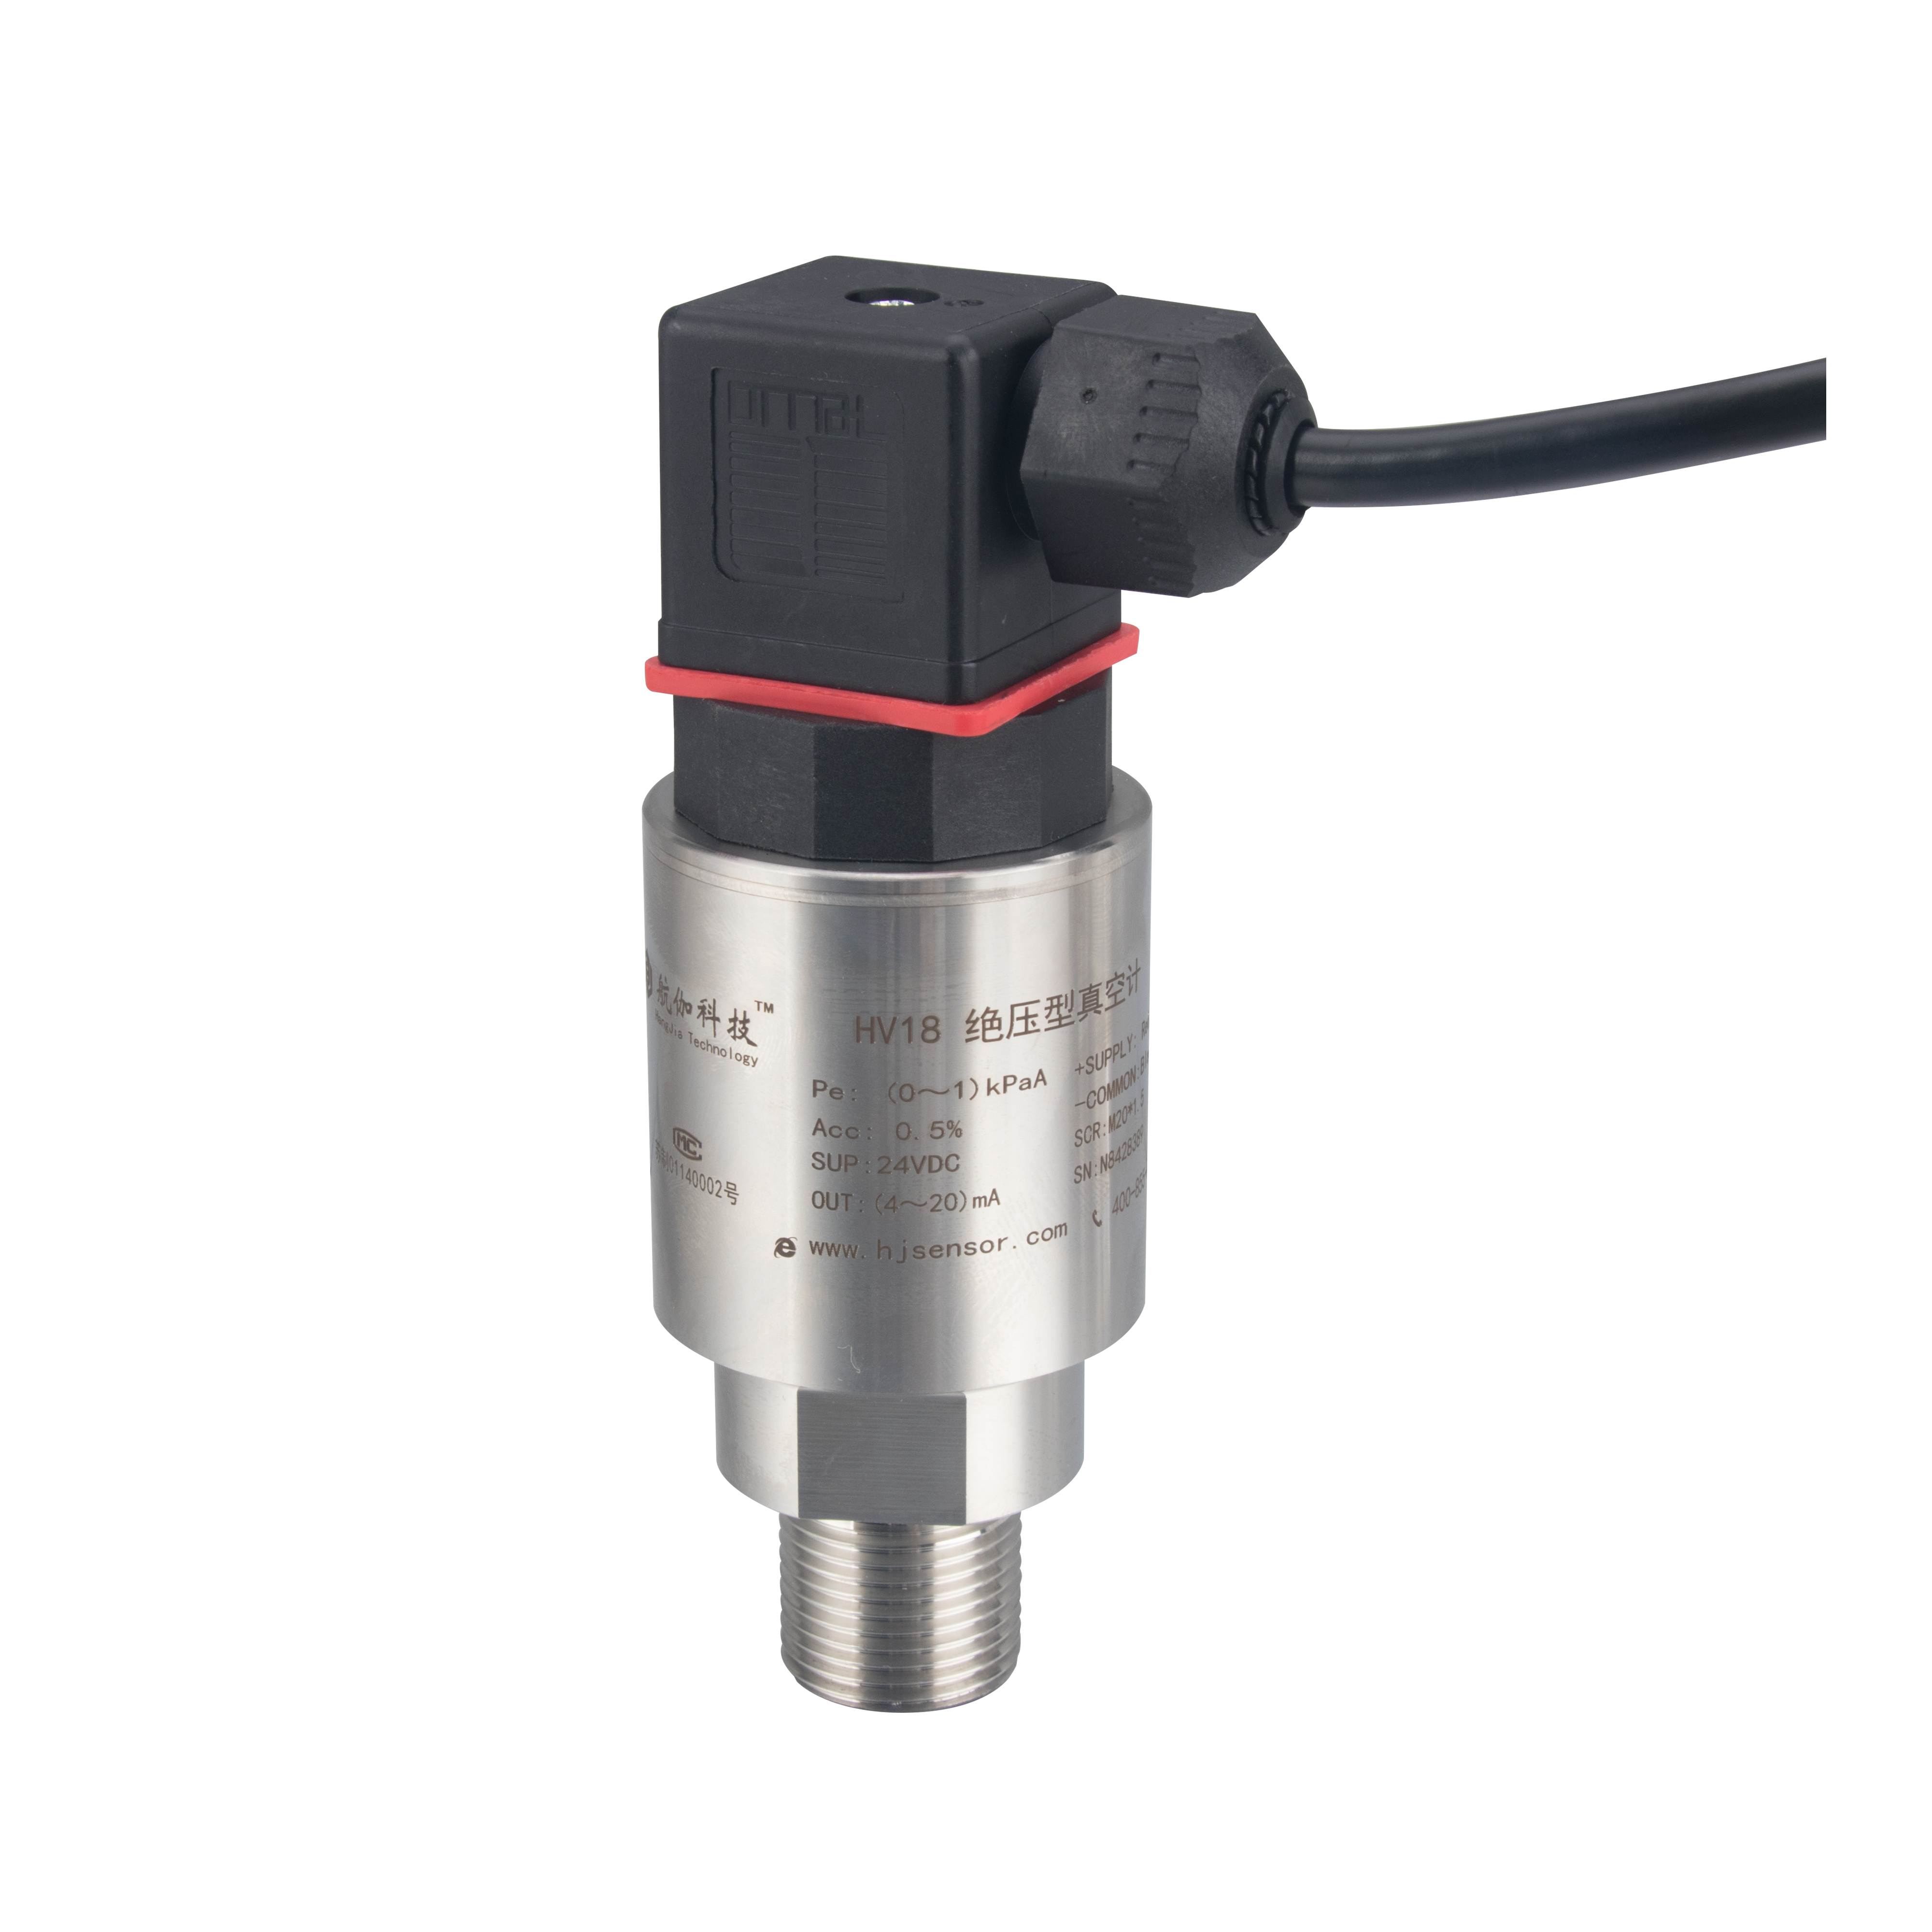
La misurazione diretta della pressione si basa interamente sulla realtà meccanica. Le molecole di gas esercitano una forza fisica contro una membrana altamente sensibile e flessibile. Questa membrana è tipicamente costituita da Inconel o materiale ceramico specializzato. Quando la pressione della camera fluttua, il diaframma si flette leggermente. Questa deflessione microscopica altera la capacità elettrica tra il diaframma mobile e un elettrodo interno fisso. I circuiti interni avanzati convertono quindi questo specifico spostamento di capacità in una misurazione della pressione altamente precisa e leggibile.
Questo design fisico offre un enorme vantaggio di processo. Fornisce una misurazione vera e assoluta. La forza di spinta meccanica rimane identica indipendentemente dalla specie di gas specifica presente all'interno della camera. Azoto, argon, elio e gas precursori altamente reattivi spingono tutti equamente contro la membrana. Non è mai necessario regolare la calibrazione del manometro quando si cambia gas di processo. Questa completa indipendenza dal gas rende un vacuometro capacitivo una necessità assoluta per applicazioni chimiche complesse.
Misura indiretta: il vacuometro Pirani
I misuratori termici funzionano secondo un principio scientifico indiretto completamente diverso. Misurano la pressione del vuoto attraverso il trasferimento continuo di calore anziché la forza fisica. Un filamento sottile è esposto all"interno del tubo del sensore principale. L"elettronica del misuratore interno riscalda costantemente questo filamento a una temperatura operativa specifica. Le molecole di gas circostanti entrano in collisione direttamente con questo filo caldo. Queste collisioni molecolari casuali portano via fisicamente il calore dal delicato filamento.
Quando la pressione della camera diminuisce, esistono meno molecole di gas per rimuovere questo calore. Il sistema interno misura attentamente la potenza elettrica necessaria per mantenere l'esatta temperatura del filamento. Questo livello di potenza è correlato matematicamente alla pressione del vuoto. Tuttavia, questo metodo indiretto crea una grave limitazione funzionale. È completamente dipendente dal gas. Gas diversi conducono il calore a velocità molto diverse. L'elio rimuove il calore rapidamente, mentre l'argon rimuove il calore lentamente. I produttori tradizionalmente calibrano un vacuometro Pirani per l'azoto standard. Se misuri l'argon senza applicare fattori di conversione algoritmici complessi, la lettura della pressione sarà intrinsecamente imprecisa.
Valutazione delle prestazioni: precisione, portata e dipendenza dal gas
Tolleranze di precisione e risoluzione
I processi di vuoto reattivo richiedono un controllo del flusso di gas incredibilmente rigoroso. È necessario mantenere esatti setpoint di pressione per ottenere rendimenti affidabili. I sensori meccanici a membrana offrono una precisione senza pari per questi compiti. Le unità commerciali di alta qualità forniscono normalmente una precisione di base migliore dello 0,25%-0,5% della lettura effettiva. Questa precisione rimane altamente stabile su tutta la scala di misurazione designata. Gli ingegneri di processo si affidano a questa stretta tolleranza per fornire dati accurati ai controllori critici del flusso di massa.
I sensori a filo termico offrono invece una precisione di livello di riferimento. Solitamente operano entro un margine di errore più ampio compreso tra il 10% e il 20%. Inoltre, diventano altamente non lineari agli estremi del loro range operativo funzionale. In prossimità della pressione atmosferica standard, la curva di conducibilità termica specifica si appiattisce completamente. In prossimità di intervalli di vuoto elevato, la perdita di calore per radiazione termica supera la perdita di calore per conduzione del gas standard. Dovresti evitare di utilizzare sensori termici per un rigoroso controllo automatizzato del processo.
Confronto delle prestazioni del vacuometro
Metrica delle prestazioni | Indicatori meccanici a membrana | Calibri per cavi termici |
|---|---|---|
Tipo di misurazione | Diretto (forza fisica) | Indiretto (perdita termica) |
Dipendenza dal gas | Completamente indipendente | Altamente dipendente |
Precisione standard | <0,5% della lettura | 10% - 20% Tipico |
Gamma dinamica | Stretto (3-4 decadi per calibro) | Ampio (atmosfera fino a $10^{-4}$ Torr) |
Resistenza alla contaminazione | Eccellente (elettronica isolata) | Scarso (filamento esposto) |
Intervallo di misura e scala
I sensori termici forniscono un"eccellente visibilità complessiva del campo di misura. Una singola unità sensore termico può monitorare la pressione del sistema dall"intera atmosfera fino all"intervallo di $ 10^{-4}$ Torr. Questa gamma dinamica eccezionalmente ampia li rende ideali per il monitoraggio generale del sistema. Gli operatori possono osservare un intero ciclo di svuotamento del sistema utilizzando un solo dispositivo sensore installato.
I misuratori meccanici diretti devono affrontare limitazioni specifiche della gamma dinamica in base alla progettazione. La loro estrema precisione fisica limita intrinsecamente il loro intervallo di misurazione. Una singola membrana metallica può flettersi solo per una distanza limitata prima di perdere la sensibilità del segnale. La maggior parte dei manometri diretti copre con precisione solo tre o quattro decadi di pressione. Coprire l"intero intervallo operativo, dall"atmosfera al vuoto spinto, richiede spesso una configurazione completa multi-manometro. Gli ingegneri spesso installano insieme sensori da 1000 Torr, 10 Torr e 0,1 Torr su un collettore per coprire accuratamente l"intera finestra del processo.
La sfida del gas misto
Molti processi industriali avanzati utilizzano miscele di gas dinamiche e in continuo cambiamento. La distillazione botanica introduce composizioni di vapore in evoluzione man mano che vari composti vegetali evaporano in sequenza. I processi di sputtering spesso mescolano argon e ossigeno reattivo a metà ciclo per alterare le proprietà della pellicola. La modifica della composizione del gas all"interno della camera modifica immediatamente la conduttività termica complessiva dell"ambiente.
I sensori termici si guastano completamente in queste condizioni dinamiche. Non è possibile applicare un fattore matematico statico di correzione del gas a una miscela in continuo cambiamento. L"elettronica del sensore interpreta erroneamente le variazioni delle proprietà termiche come un effettivo spostamento di pressione. Questo fenomeno squalifica immediatamente i sensori termici per il controllo rigoroso del setpoint in ambienti a gas misto. Gli indicatori meccanici diretti ignorano completamente questi complessi cambiamenti compositivi. Misurano rigorosamente la vera forza fisica.
Realtà Implementative: Contaminazione e Dinamica Termica
Rischi di degrado e contaminazione del sensore
Gli ambienti di produzione del vuoto spesso contengono sottoprodotti aggressivi e degradanti. I vapori di olio pesante si trovano normalmente nel flusso a ritroso delle vecchie pompe per vuoto. I gas polimerizzanti complessi creano residui appiccicosi e ostinati sulle pareti della camera. Il particolato microscopico fluttua in modo aggressivo attraverso la camera durante le applicazioni di essiccazione industriale pesante. Questi contaminanti specifici minacciano direttamente gli elementi esposti del sensore di misurazione.
I sensori termici rimangono eccezionalmente vulnerabili a questa contaminazione. I vapori d"olio ricoprono facilmente il delicato filamento del filo caldo. Questo rivestimento indesiderato altera drasticamente l"emissività naturale e il profilo termico del filo. L"elettronica del misuratore deve quindi applicare potenza extra per mantenere la temperatura impostata. Ciò crea nel tempo una deriva della linea di base grave e aggravata. Alla fine, la contaminazione da particolato pesante causa la completa combustione del filamento. Gli operatori devono smontare frequentemente il sistema per sostituire o ricostruire il sensore.
I sensori meccanici diretti offrono una robustezza drasticamente superiore in condizioni difficili. L"elettronica di misurazione interna è posizionata in modo sicuro dietro una barriera robusta e resistente alla corrosione. I gas di processo aggressivi toccano sempre e solo la resistente superficie in Inconel o allumina. Questa separazione fisica migliora notevolmente la durata funzionale del sensore. È possibile implementare queste unità robuste con sicurezza in ambienti chimici altamente aggressivi senza temere guasti improvvisi.
Sensibilità alla temperatura e condensa
La condensazione del processo rappresenta una grave minaccia funzionale per i sensori meccanici a membrana. I precursori chimici non reagiti possono facilmente condensare sulla superficie della membrana del sensore freddo. Questa condensazione aggiunge massa fisica microscopica al diaframma stesso. La massa aggiunta impedisce alla sottile membrana di flettersi correttamente, provocando una deriva dello zero immediata e permanente. Gli operatori devono evitare assolutamente questa condensa per mantenere una precisione critica.
Gli ingegneri risolvono questa sfida fisica utilizzando sensori riscaldati attivamente. I progettisti di processo possono specificare unità manometro capacitivo riscaldate internamente a 45°C, 100°C o anche 160°C. Il riscaldatore elettrico interno mantiene la membrana significativamente più calda del gas di processo circostante. Questa tagliente barriera termica impedisce completamente la condensazione dei sottoprodotti sulla superficie di misurazione critica. Nel frattempo, i sensori termici a filo non riscaldati rimangono altamente sensibili alle fluttuazioni della temperatura ambiente standard, a meno che non siano dotati di complessi circuiti di compensazione della temperatura attiva.
Allineamento del tipo di misuratore con le applicazioni industriali
Quando specificare i sensori meccanici diretti
Lavorazione di semiconduttori e film sottili: i moderni sistemi di deposizione chimica da fase vapore (CVD), deposizione fisica da fase vapore (PVD) e incisione al plasma richiedono precisione assoluta. È necessario regolare la pressione della camera in modo completamente indipendente dalla miscela di gas reattivi. Queste rigide finestre di processo impongono il rilevamento meccanico diretto.
Liofilizzazione farmaceutica: la liofilizzazione industriale rimuove in modo sicuro l'umidità dai farmaci critici sotto vuoto profondo. Il vapore acqueo pesante domina la camera durante questo ciclo. Per garantire il successo dei lotti e la conformità normativa è necessaria una determinazione del punto finale assoluta e indipendente dall'umidità.
Produzione avanzata di display a schermo piatto: le camere a vuoto su larga scala richiedono reti di controllo del flusso di massa altamente precise. Qualsiasi leggera deviazione della pressione rovina l'uniformità del rivestimento del display sull'ampio substrato di vetro.
Quando specificare i sensori termici
Monitoraggio del blocco del carico e della linea principale: qui gli operatori del sistema necessitano semplicemente di una verifica di base dello svuotamento. Basta sapere esattamente quando la camera attraversa in sicurezza per attivare le pompe turbo ad alto vuoto. I sensori termici gestiscono perfettamente questo semplice compito.
Vuoto industriale generale: le operazioni di essiccazione botanica pesante e i forni metallurgici sotto vuoto standard raramente richiedono una precisione decimale assoluta. Le tendenze approssimative della pressione forniscono dati utilizzabili sufficienti per gestire il processo in modo efficace.
Evacuazione HVAC e di refrigerazione: i tecnici sul campo che eseguono aspirazioni profonde sulle linee di refrigerazione necessitano di un'ampia visibilità. Devono solo confermare che il sistema di tubazioni raggiunga una linea di base accettabile prima di caricare nuovi refrigeranti.
Quadro decisionale: selezione del prossimo vacuometro
La scelta della giusta tecnologia dei sensori richiede un approccio analitico altamente strutturato. Segui questo rigoroso quadro ingegneristico per garantire la compatibilità ottimale dei processi ed evitare costose discrepanze.
Definire l'ambiente del gas: analizzare attentamente i gas operativi. Stai pompando un singolo gas inerte come l'azoto secco? Oppure gestisci attivamente miscele complesse e corrosive? Le miscele dinamiche complesse impongono rigorosamente il rilevamento meccanico diretto per evitare fattori di correzione costantemente variabili.
Stabilisci soglie di precisione: determina con precisione la tua tolleranza effettiva del processo. Una variazione della lettura del +/- 15% è perfettamente accettabile per la vostra operazione di sgrossatura? Oppure avete bisogno di una rigorosa precisione di lettura dello 0,25% per controllare accuratamente i controller del flusso di gas di massa reattivo?
Determinare l'intervallo di misurazione richiesto: decidere se è necessario il monitoraggio continuo della pressione atmosferica-base. Se sì, scegli un sensore termico ad ampio raggio. Se hai strettamente bisogno di un controllo mirato della finestra di processo, seleziona una suite di sensori meccanici su scala precisa.
Verificare i requisiti di integrazione: controllare le specifiche del controller dell'apparecchiatura principale. Hai bisogno di uscite di tensione analogiche di base? Oppure il tuo sistema automatizzato richiede protocolli digitali avanzati come EtherCAT, DeviceNet o RS-485 per una perfetta integrazione in fabbrica?
Conclusione
La scelta definitiva tra un vacuometro capacitivo a membrana e un manometro Pirani è raramente soggettiva. È dettato interamente dalla tolleranza del processo alla dipendenza dal gas e alla contaminazione del sistema fisico. I sensori termici eccellono brillantemente nella visibilità ad ampio raggio e nel semplice monitoraggio del sistema. Al contrario, i sensori meccanici diretti forniscono la precisione assoluta e senza compromessi richiesta per i processi di produzione avanzati critici.
Prima di acquistare nuovi sensori, verifica formalmente le miscele di gas specifiche della tua camera. Rivedi attentamente le tue procedure operative standard. Non fare mai affidamento esclusivamente sulle schede tecniche generiche del produttore. È necessario innanzitutto comprendere a fondo il proprio ambiente di processo unico.
Consultarsi attentamente con un tecnico applicativo esperto per finalizzare la selezione tecnica. Esamina le schede tecniche dei prodotti specifici per soddisfare i tuoi esatti tipi di flangia, requisiti di temperatura e protocolli di comunicazione. Il rispetto di queste specifiche garantisce la stabilità del processo a lungo termine e salvaguarda i lotti di produzione.
FAQ
D: Un manometro Pirani può misurare con precisione l"argon o l"elio?
R: Sì, ma solo in condizioni operative rigorose. Il controller del vuoto deve consentire l"immissione manuale di fattori di correzione del gas specifici. L"elio conduce il calore molto più velocemente dell"azoto standard, mentre l"argon conduce il calore molto più lentamente. Se la miscela di gas operativa cambia dinamicamente durante il processo, i fattori di correzione statici falliscono completamente e le letture diventeranno altamente imprecise.
D: Perché alcuni sensori meccanici diretti devono essere riscaldati?
R: Il riscaldamento del gruppo sensore previene una grave contaminazione interna. I gas di processo e i sottoprodotti chimici non reagiti si condensano facilmente sulla membrana del sensore freddo. Questa condensazione fisica altera la massa del diaframma, provocando una deriva di lettura immediata e permanente. L"aumento della temperatura del sensore fino a 160°C crea una forte barriera termica che impedisce questa dannosa condensa.
D: Con quale frequenza è necessario calibrare questi sensori del vuoto?
R: I misuratori termici richiedono frequenti regolazioni dello zero e ricalibrazione attiva a causa del continuo invecchiamento e contaminazione dei filamenti. Si spostano naturalmente nel corso della loro vita. I sensori meccanici diretti rimangono altamente stabili per periodi molto più lunghi. Tuttavia, dovresti comunque sottoporli a una calibrazione verificabile annuale per mantenere la stretta conformità agli standard di qualità ISO e ai protocolli di produzione del settore.


