
Quale trasmettitore di pressione sanitaria gestisce i prodotti chimici CIP?
numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-10-07 Origine:motorizzato
Cammina sul pavimento di qualsiasi moderno impianto di lavorazione dei liquidi e individuerai rapidamente un incubo di manutenzione ricorrente. I prodotti chimici aggressivi per la pulizia distruggono i sensori industriali standard con una velocità allarmante. I dispositivi convenzionali di misurazione della pressione si guastano rapidamente se esposti a sostanze caustiche aggressive o acidi concentrati. Questa corrosione provoca letture errate e una grave deriva termica. Alla fine, porta a una catastrofica contaminazione dei lotti. Affrontare questo punto critico prevalente nella produzione di alimenti, bevande e prodotti farmaceutici richiede strumentazione specializzata.
Per mantenere rigorosi protocolli igienici garantendo al contempo un accurato controllo del processo, le strutture devono implementare un adeguato trasmettitore di pressione sanitaria . Il successo operativo di questi dispositivi dipende interamente dalla scelta del materiale del diaframma giusto per sopravvivere a cicli di pulizia ostili. Gli ingegneri di stabilimento e i responsabili degli approvvigionamenti necessitano di criteri attuabili per selezionare il sensore ottimale per il loro specifico ambiente di lavorazione.
Punti chiave
La scelta del materiale è fondamentale: la longevità operativa di un dispositivo di misurazione igienico dipende interamente dalla corrispondenza del materiale del diaframma interno agli specifici prodotti chimici detergenti utilizzati nella vostra struttura.
Acciaio inossidabile e ceramica: un modello in acciaio inossidabile 316L funge da standard industriale di base per applicazioni generiche nel settore alimentare e delle bevande. Tuttavia, le configurazioni ceramiche avanzate sono strettamente necessarie per ambienti chimici altamente aggressivi.
Eliminazione delle gambe morte: l'utilizzo di un design a membrana affacciata garantisce che nessun batterio o residuo chimico rimanga intrappolato nella connessione del sensore. Ciò mantiene i rigorosi protocolli igienici della FDA.
Predisposizione all'automazione: i moderni strumenti igienici forniscono dati di processo in tempo reale. Ciò consente un’automazione intelligente che riduce significativamente il consumo di acqua, i rifiuti chimici e i tempi di fermo della produzione.
La sfida principale dei sistemi Clean-in-Place
Nella lavorazione alimentare e farmaceutica, i sensori industriali standard rappresentano un grave rischio di contaminazione a causa delle loro connessioni filettate e delle cavità incassate. Un trasmettitore igienico è progettato specificatamente per eliminare questi rischi biologici. È dotato di una membrana a filo, il che significa che la superficie sensibile è perfettamente a livello con la parete interna del tubo. Questa architettura senza soluzione di continuità impedisce la formazione di fessure microscopiche in cui tipicamente avviene la crescita microbica.
Inoltre, questi strumenti devono rispettare quadri normativi stringenti. Le certificazioni degli standard sanitari 3-A e dell"European Hygienic Engineering and Design Group dettano tutto, dalla ruvidità della superficie ai componenti interni. Tipicamente, le parti bagnate richiedono un valore Ra inferiore a 0,8 micrometri. Tutti i fluidi di riempimento interno utilizzati per trasferire la pressione devono essere di qualità alimentare per mitigare i rischi nel raro caso di rottura del diaframma.
La metodologia automatizzata di pulizia interna pulisce le superfici di tubi e recipienti senza richiedere importanti disassemblaggi meccanici. Sebbene ciò costituisca la spina dorsale della moderna igiene delle piante, crea allo stesso tempo un ambiente eccezionalmente ostile per la strumentazione sensibile. In pochi secondi, i sensori sopportano un rapido shock termico, passando dalla temperatura ambiente del prodotto a lavaggi bollenti. Questo stress termico è accompagnato da un flusso di fluido ad alta velocità destinato a creare un"azione di lavaggio meccanico. Se uno strumento non è completamente compatibile con la chimica, i mezzi aggressivi rimuoveranno rapidamente lo strato di ossido passivo del metallo. Un diaframma rotto non solo distrugge la calibrazione ma può causare perdite di fluido di trasmissione direttamente nel flusso del prodotto.
Analisi delle minacce chimiche alla strumentazione
Per diagnosticare con precisione e prevenire guasti ai sensori, gli ingegneri di processo devono analizzare i cocktail chimici specifici utilizzati durante le fasi di pulizia dell"impianto. Diversi agenti disinfettanti attaccano i materiali dei sensori attraverso percorsi metallurgici distinti.
Detergenti alcalini e lavaggi caustici
I lavaggi alcalini fungono da difesa primaria contro i terreni organici. Quando un operatore avvia un lavaggio caustico, la soluzione scompone efficacemente i grassi e le proteine ostinati attraverso la saponificazione. L"idrossido di sodio è il detergente alcalino più diffuso. Viene generalmente utilizzato a concentrazioni comprese tra l"1 e il 3% e riscaldato a 85 gradi Celsius. Mentre l"acciaio inossidabile di alta qualità gestisce abbastanza bene le sostanze caustiche leggere, l"esposizione prolungata all"idrossido di sodio ad alta concentrazione accelera l"affaticamento del metallo. Nel corso del tempo, questa esposizione degrada le guarnizioni elastomeriche standard, provocando l"ingresso di umidità e guasti elettrici.
Detergenti acidi per incrostazioni minerali
Dopo il lavaggio alcalino iniziale, viene utilizzata una fase acida per dissolvere lo sporco inorganico come incrostazioni minerali e depositi di acqua dura. L"acido nitrico e l"acido fosforico rappresentano le scelte standard del settore per questo compito. Questi acidi rappresentano un rischio significativo di corrosione per le leghe di qualità inferiore. La soluzione acida attacca attivamente i bordi dei grani del metallo. Questa corrosione intergranulare può compromettere un diaframma di rilevamento sottile un micrometro nel giro di poche settimane.
Igienizzanti e disinfettanti
La fase finale prevede la sanificazione chimica per debellare eventuali microrganismi sopravvissuti. I disinfettanti a base di cloro sono agenti biologici altamente efficaci ma sono noti per causare fessurazioni da tensocorrosione nei metalli standard. Gli ioni cloruro sono microscopicamente piccoli e consentono loro di penetrare nello strato protettivo di ossido di cromo dell"acciaio inossidabile. Una volta superata questa barriera, si formano cellule galvaniche localizzate. Per gli ambienti che fanno molto affidamento su forti ossidanti, la specifica dei materiali avanzati per i trasmettitori diventa un requisito tecnico non negoziabile.
Selezione del materiale: acciaio inossidabile 316L e ceramica avanzata
Per la stragrande maggioranza delle applicazioni standard nel settore lattiero-caseario, della produzione di birra e nella lavorazione alimentare in generale, il trasmettitore di pressione igienico in acciaio inossidabile 316L rappresenta il punto di riferimento consolidato del settore. La composizione a basso contenuto di carbonio riduce al minimo la precipitazione del carburo durante i processi di saldatura, preservando la resistenza alla corrosione intrinseca della lega.
Il vantaggio distintivo del 316L rispetto all’acciaio inossidabile commerciale standard è l’aggiunta strategica di molibdeno. Questo contenuto specifico aumenta significativamente il numero equivalente di resistenza alla vaiolatura, dotandolo di una solida difesa contro i lavaggi leggermente acidi. In termini pratici, strumenti come la serie HPM710 possono essere altamente elettrolucidati fino a ottenere una finitura superficiale a specchio con Ra inferiore a 0,4 micrometri. Ciò impedisce l"adesione batterica e garantisce che i fluidi ad alta velocità lavino via i contaminanti residui senza sforzo. Tuttavia, quando un impianto di lavorazione utilizza disinfettanti a base di cloruro ad alta concentrazione, il contenuto di molibdeno non è più sufficiente a mantenere lo strato di ossido passivo.
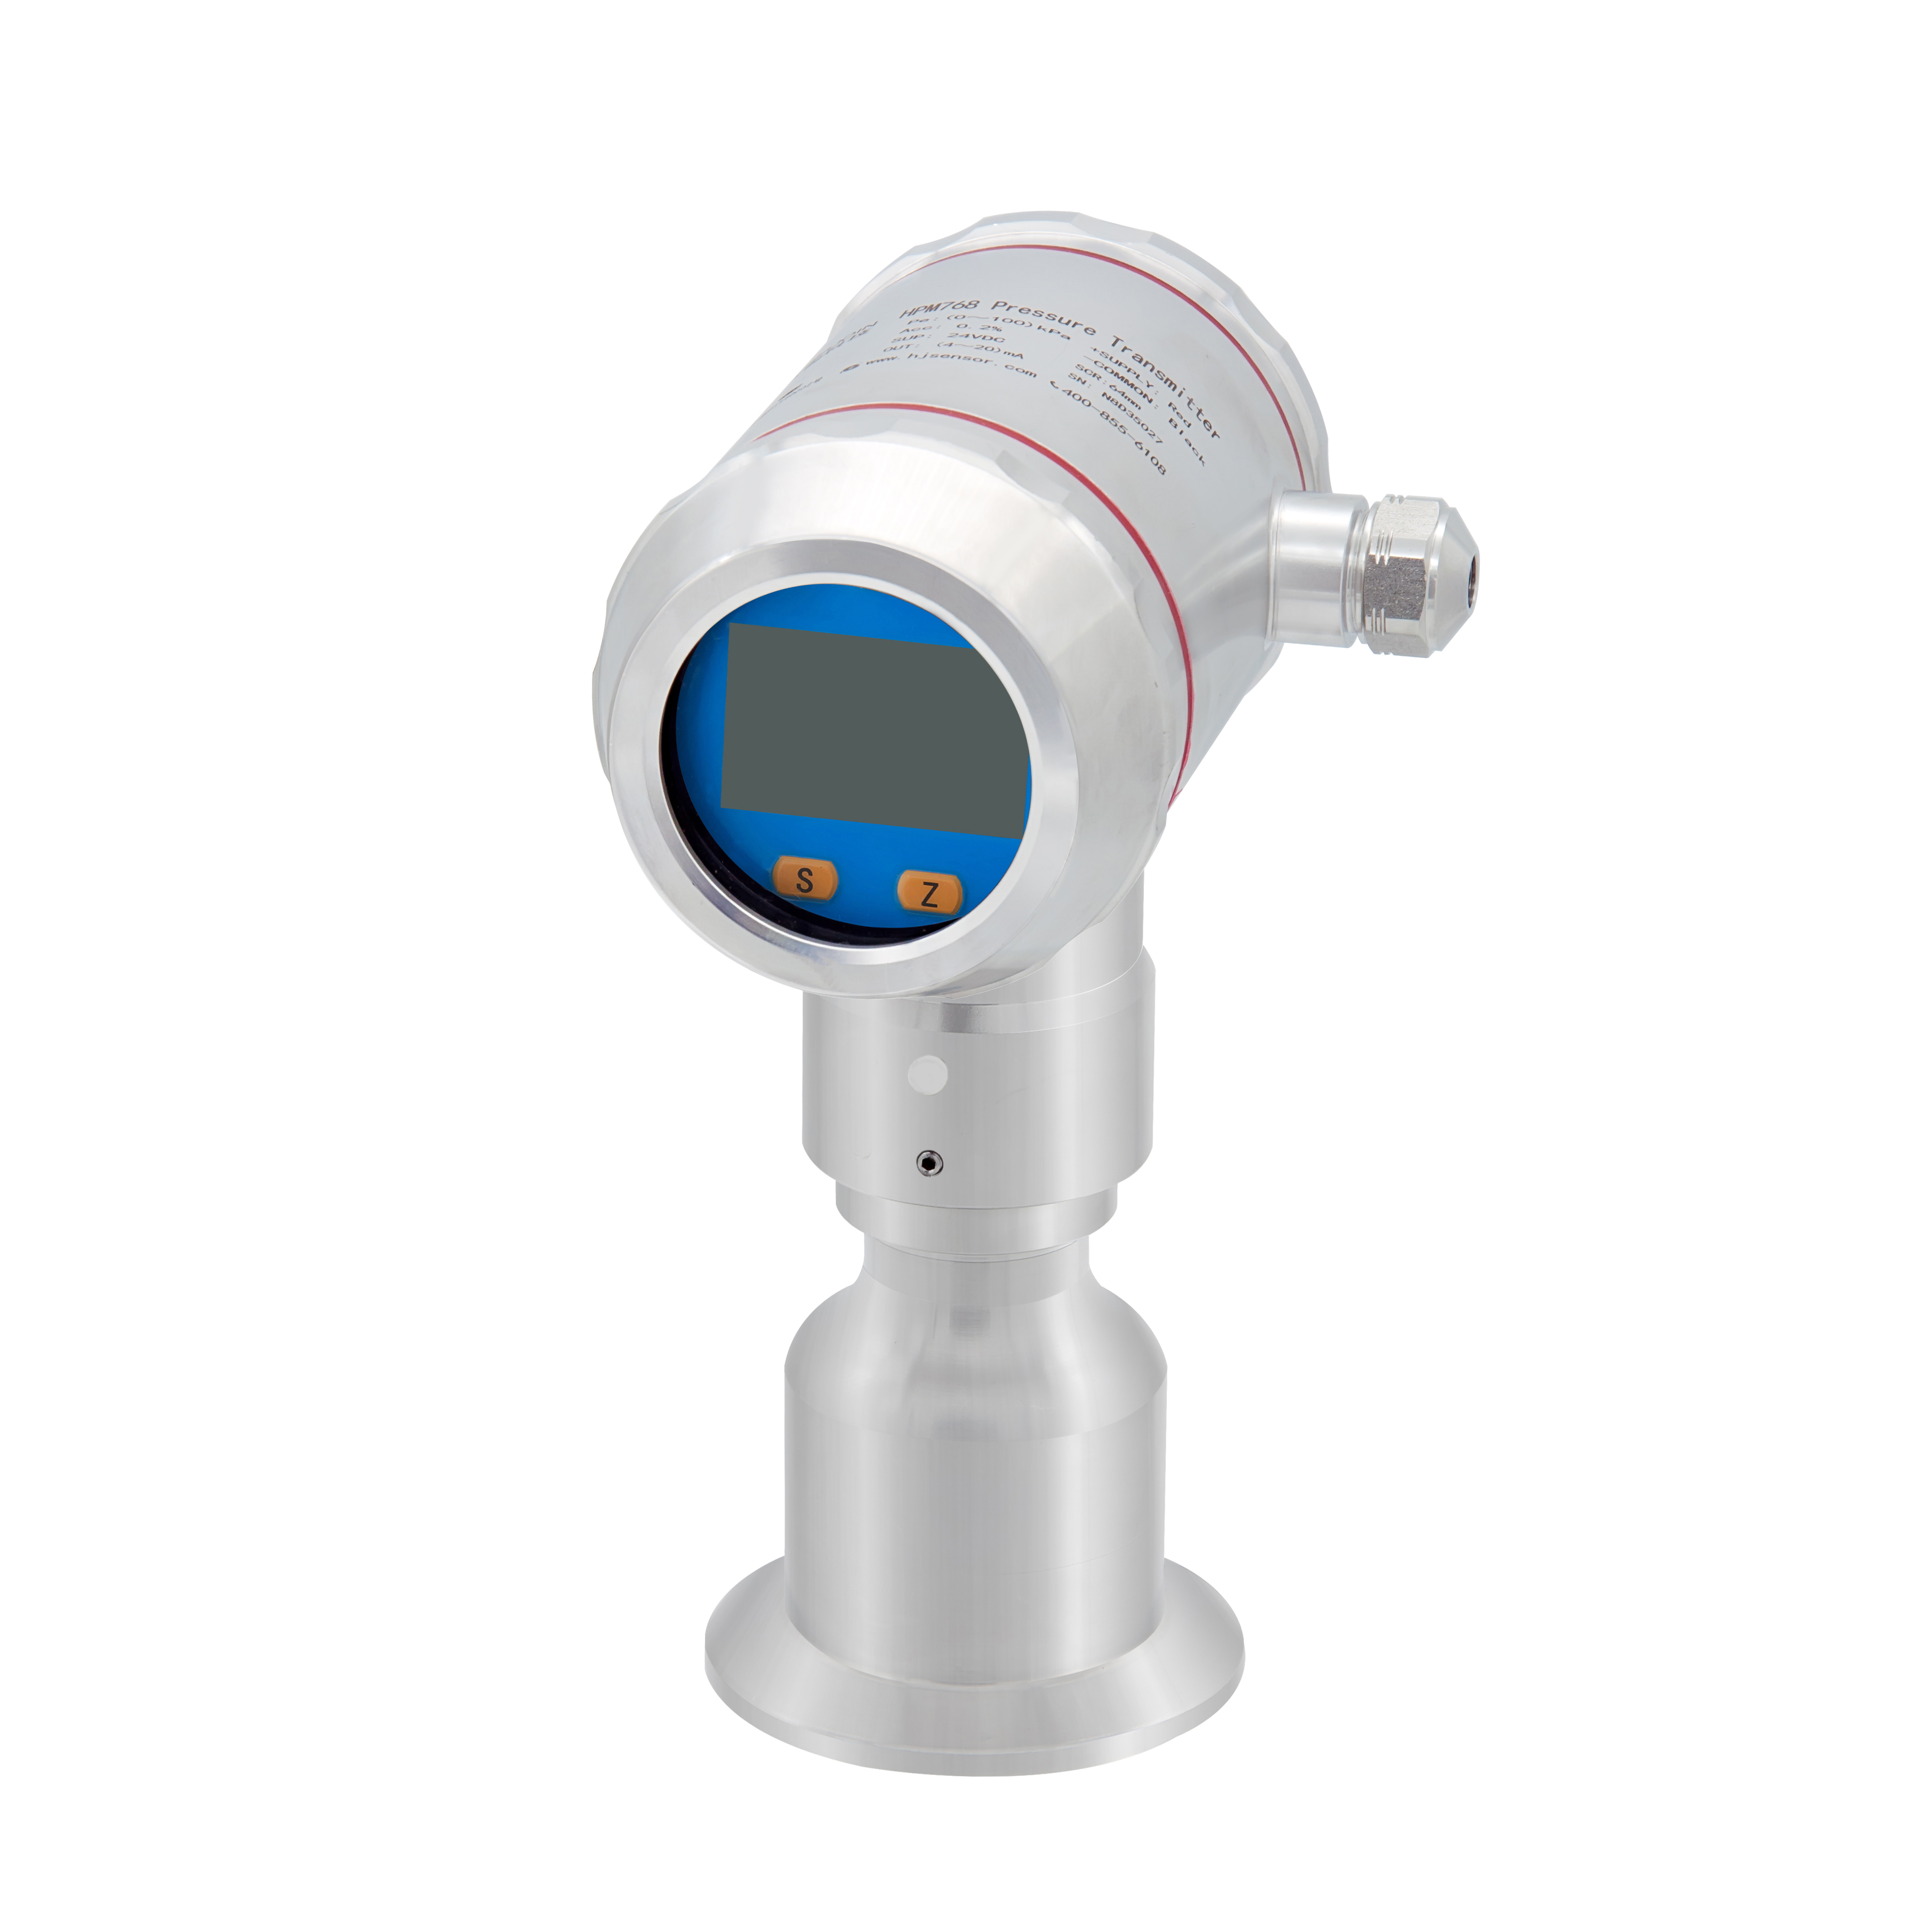
Nello specifico, quando le condizioni operative spingono l’acciaio inossidabile oltre i suoi limiti chimici, gli ingegneri di processo passano alla ceramica avanzata. Il trasmettitore di pressione sanitaria in ceramica resistente alla corrosione utilizza un diaframma di rilevamento realizzato in ossido di alluminio ad elevata purezza, raffinato al 99,9% di purezza. A differenza dei sensori metallici che si basano su un fluido di riempimento interno, le moderne configurazioni ceramiche funzionano come celle a secco che sfruttano la tecnologia di misurazione capacitiva.
La ceramica ad elevata purezza rimane fondamentalmente inerte se esposta a quasi tutti gli acidi conosciuti, gli alcali aggressivi e i disinfettanti a base di cloruro. Non si basa su un fragile strato di ossido. Di conseguenza, strumenti come l"HPM768 resistono senza problemi all"acido nitrico altamente concentrato e alla soda caustica bollente senza alcun rischio di vaiolatura o fessurazione da stress. Se il mezzo di processo stesso è abrasivo, il diaframma ceramico resisterà ai graffi che altrimenti distruggerebbero un sensore metallico.
Caratteristica | Serie HPM710 in acciaio inossidabile 316L | Serie HPM768 in ceramica Al2O3 al 99,9%. |
|---|---|---|
Resistenza chimica | Eccellente per sostanze caustiche delicate e lavaggi standard | Immune agli acidi e ai cloruri altamente concentrati |
Tecnologia dei sensori | Piezoresistivo riempito d"olio | Cella capacitiva a secco: zero rischi di perdite d"olio |
Resistenza all"abrasione | Moderare | Superficie estremamente resistente ai graffi |
Migliore applicazione | Latticini, produzione di birra, lavorazione alimentare standard | Prodotti farmaceutici, dosaggio di prodotti chimici aggressivi |
Connessioni al processo essenziali per una contaminazione zero
Un elemento sensibile altamente accurato diventa inutilizzabile se il suo collegamento fisico al tubo crea un pericolo biologico. Nell"ingegneria sanitaria, una gamba morta si riferisce a qualsiasi ramo o fessura microscopica in cui il fluido ristagna perché si trova all"esterno del percorso principale del flusso turbolento. Durante un ciclo di pulizia, le sostanze chimiche e l"acqua di risciacquo ad alta velocità non possono penetrare adeguatamente in queste zone morte. Di conseguenza, batteri e residui chimici sopravvivono al processo di sanificazione.
Per eliminare sistematicamente le zampe morte, l’industria alimentare e farmaceutica fa molto affidamento su specifici collegamenti igienici. La scelta di un trasmettitore di pressione sanitaria Tri-Clamp garantisce un montaggio a incasso senza soluzione di continuità direttamente con la linea di processo. Il sistema Tri-Clamp utilizza due estremità flangiate fissate da un morsetto meccanico incernierato, con una guarnizione sanitaria specializzata compressa saldamente tra di loro. Strumenti come la serie HPM720 presentano questa architettura per creare una transizione interna perfettamente omogenea dalla parete del tubo direttamente al diaframma del sensore. Dal punto di vista operativo, consente ai tecnici di eseguire una rapida installazione e rimozione per l'ispezione manuale. Gli ingegneri devono verificare rigorosamente che il materiale della guarnizione scelto sia ugualmente compatibile con le sostanze chimiche specifiche e le temperature di picco per prevenire il degrado della guarnizione.
Gestione dello shock termico SIP ad alta temperatura
Mentre la pulizia standard si concentra principalmente sulle interazioni chimiche per rimuovere i residui, la sterilizzazione sul posto introduce un ostacolo fisico completamente diverso. Lo stress termico estremo è un fattore importante. I protocolli di sterilizzazione abbandonano le sostanze chimiche a favore del vapore vivo pressurizzato per ottenere la completa eradicazione microbica. Questi cicli spingono spesso la temperatura del sistema fino a 150 gradi Celsius per periodi di mantenimento prolungati.
Il passaggio da una temperatura operativa standard ad una fase di sterilizzazione ad alta temperatura avviene in modo violento. Questo improvviso afflusso di vapore ad alta pressione crea un grave shock termico. Quando un sensore di pressione standard è esposto a queste condizioni, il fluido di trasmissione interno subisce una rapida espansione termica. Questo fenomeno fa sì che il sensore segnali un picco di pressione falso positivo.
Al contrario, un trasmettitore di pressione ceramico compatibile con CIP è progettato con protezioni termodinamiche specifiche. I produttori isolano i componenti elettronici sensibili dalle temperature di processo estreme utilizzando colli di raffreddamento allungati. L'HPM718-H, ad esempio, sfrutta l'aria ambiente per dissipare il calore attraverso estensioni fisiche. Ciò garantisce che mentre il diaframma bagnato raggiunge le temperature di sterilizzazione, i circuiti interni rimangono al di sotto della soglia operativa. Inoltre, questi robusti trasmettitori resistono al potente vuoto creato durante la fase di raffreddamento rapido post-sterilizzazione senza deformazione permanente del diaframma.
Tendenze del settore: il passaggio alla strumentazione intelligente
Recenti analisi di mercato rivelano un chiaro perno nelle strategie di approvvigionamento industriale per quanto riguarda la misurazione igienica. Le strutture stanno rapidamente abbandonando il tradizionale approccio unico alla strumentazione. Spinti da controlli di conformità più rigorosi e da una spinta incessante per massimizzare i tempi di attività della produzione, i gestori degli impianti stanno dando priorità ai materiali specifici per l’applicazione rispetto all’acciaio inossidabile generico.
La tendenza prevalente tende fortemente verso l’integrazione di ceramiche avanzate e di elevata purezza o leghe specializzate per combattere i disinfettanti sempre più concentrati utilizzati per ridurre i tempi complessivi del ciclo di pulizia. Inoltre, il settore sta abbracciando pienamente la trasformazione digitale. L"integrazione dei protocolli di comunicazione IO-Link nei trasmettitori sanitari sta diventando una pratica standard. Questa connettività consente ai sistemi automatizzati di monitorare continuamente lo stato dei sensori, rilevare i primi segnali di deriva termica e facilitare la manutenzione predittiva molto prima che si verifichi una violazione chimica. L"automazione intelligente si basa interamente sul ciclo di feedback continuo e in tempo reale fornito da una strumentazione sul campo affidabile per regolare la velocità della pompa e ottimizzare il dosaggio dei prodotti chimici.
Guida pratica all"acquisto per ingegneri di impianti
La selezione del sensore ottimale richiede una valutazione sistematica delle condizioni di processo dell"impianto. Gli ingegneri impiantisti dovrebbero seguire questo quadro oggettivo per specificare lo strumento corretto.
Identificare i mezzi e le concentrazioni chimiche
La composizione chimica dei mezzi di pulizia determina il materiale del diaframma richiesto. Documenta ogni sostanza chimica utilizzata nel tuo processo. Se la vostra struttura utilizza lavaggi alcalini standard e acidi delicati, generalmente è sufficiente un diaframma in acciaio inossidabile 316L. Al contrario, se il vostro protocollo prevede cloruri ad alta concentrazione o mezzi abrasivi, il passaggio a un diaframma in ceramica pura al 99,9% è una necessità ingegneristica assoluta.
Determinare la temperatura di picco e i rischi del vuoto
Gli ingegneri devono calcolare sia la temperatura operativa standard del prodotto sia la temperatura di picco assoluta raggiunta durante la sterilizzazione a vapore. Assicurarsi che il trasmettitore scelto sia dotato del necessario disaccoppiamento termico, come colli di raffreddamento integrati, per proteggere la sua sensibile elettronica. Verificare le specifiche di resistenza al vuoto assoluto per accogliere fasi di raffreddamento improvvise.
Selezionare la connessione igienica corretta
Valuta la tua infrastruttura di tubazioni esistente. Le connessioni filettate sono severamente vietate. Specificare un Tri-Clamp o una connessione igienica simile che corrisponda alla configurazione attuale per garantire un"installazione a filo e senza gambe morte. Prestare molta attenzione agli elastomeri di tenuta per garantire la compatibilità chimica.
Conclusione
La scelta del sensore corretto garantisce la completa sicurezza del processo e l"efficienza operativa. I sensori industriali standard inevitabilmente falliscono se sottoposti ad ambienti chimici aggressivi e shock termici estremi. Per proteggere il vostro prodotto e i vostri profitti, è necessario abbinare attentamente i materiali del diaframma ai prodotti chimici specifici per la pulizia.
Mentre l"acciaio inossidabile di alta qualità rimane altamente efficace per i cicli di pulizia quotidiana di base, i sensori ceramici avanzati sono in grado di gestire acidi aggressivi e cloruri concentrati senza subire danni strutturali. La corretta selezione del sensore arresta le perdite, previene gravi contaminazioni dei lotti e ottimizza i cicli di pulizia automatizzati. In definitiva, questo investimento intelligente riduce significativamente i costi complessivi di manutenzione massimizzando al contempo i tempi di attività della produzione. Per una strumentazione affidabile e testata sul campo, adattata al vostro specifico ambiente di lavorazione, esplora la gamma completa di soluzioni di misurazione igienica di HJ Sensor per trovare la soluzione perfetta per la vostra struttura.
FAQ
Posso utilizzare un trasmettitore di pressione industriale standard per applicazioni di pulizia?
No. I trasmettitori di pressione industriali standard sono fondamentalmente incompatibili con i processi igienici. Utilizzano connessioni al processo filettate che creano intrinsecamente gambe morte. Si tratta di piccole fessure in cui i mezzi di processo e i batteri rimangono intrappolati. Le velocità di spruzzo non possono raggiungere l"interno di queste filettature per pulirle. Inoltre, i sensori industriali standard non hanno la finitura superficiale necessaria per prevenire l’adesione microbica.
Cos"è meglio per gli ambienti aggressivi: acciaio inossidabile 316L o ceramica?
La scelta ottimale dipende interamente dalla composizione chimica dei supporti. L"acciaio inossidabile 316L è lo standard del settore e offre prestazioni eccezionalmente buone nelle applicazioni generali per alimenti e bevande in cui vengono utilizzate sostanze caustiche leggere. Tuttavia, il 316L è suscettibile alla vaiolatura indotta dal cloruro. Se il processo utilizza acidi altamente aggressivi, alte concentrazioni di cloruri o solidi sospesi abrasivi, un diaframma ceramico ad elevata purezza è di gran lunga superiore, offrendo un"immunità chimica quasi totale.
Cosa significa membrana affacciata su un trasmettitore di pressione igienico?
Una membrana affacciata si riferisce a un design strutturale in cui l"elemento di rilevamento della pressione è posizionato perfettamente a livello con la parete interna del tubo o del serbatoio di trattamento. A differenza dei sensori tradizionali che dispongono di una porta incassata, il design a filo garantisce l"assenza di rientranze o zone morte. Ciò consente ai prodotti viscosi di fluire senza intoppi oltre il sensore e garantisce che i fluidi detergenti possano strofinare meccanicamente l"intera superficie.
Con quale frequenza devo calibrare un trasmettitore di pressione sanitario esposto a cicli di pulizia giornalieri?
La frequenza di calibrazione dipende fortemente dalla gravità dello shock termico e dal materiale del sensore. Per i tradizionali sensori in acciaio inossidabile riempiti di olio esposti quotidianamente alla sterilizzazione a vapore ad alta temperatura, gli ingegneri consigliano in genere un controllo della calibrazione ogni 6-12 mesi a causa della potenziale deriva termica. Tuttavia, i sensori capacitivi ceramici a secco avanzati offrono una stabilità superiore a lungo termine e spesso possono estendere gli intervalli di calibrazione a 18 o 24 mesi, riducendo significativamente i costi di manutenzione.
Qual è la differenza tra compatibilità CIP e SIP per i sensori di pressione?
La compatibilità CIP si riferisce principalmente alla capacità del sensore di resistere a sostanze chimiche corrosive come sostanze caustiche e acidi, che richiedono materiali bagnati chimicamente inerti come acciaio inossidabile 316L o ceramica. La compatibilità SIP, invece, si riferisce alla capacità del sensore di sopravvivere a stress termici estremi e rapidi cambiamenti di temperatura causati dal vapore vivo. Un sensore compatibile con SIP deve essere dotato di colli di raffreddamento specializzati per proteggere l"elettronica e di una robusta resistenza al vuoto per gestire le improvvise cadute di pressione durante la fase di raffreddamento post-sterilizzazione.


